
Flammeretning i henhold til DIN 8522 – en fremstillingsmetode inden for gassvejse- og gasskæreteknik
Flammeretning er en yderst krævende autogen retningsmetode i henhold til DIN 8522, som forudsætter gedigen specialistviden. Flammeretning indebærer en kontrolleret og målrettet opvarmning af metalkonstruktioner. Metoden anvendes primært inden for stålbyggeri, maskin- og anlægsproduktion, produktion af skinnekøretøjer, kran- og brobygning samt beholder- og trykbærende udstyr.
- Flammeretning – definition, procesprincip, fordele og ulemper
- Hvilke gasser anvendes til flammeretning?
- Hvilke materialer er egnede til flammeretning?
- Hvad skal man være opmærksom på ved deformationer (krumning/slåning) og egenspændinger fra svejsning?
- Hvilke opvarmningsmønstre findes der (f.eks. varmepunkt)? Hvilke glødefarver gælder?
- Hvilke metoder findes der til afkøling af materialet?
- Arbejdsmiljø- og sikkerhedsregler ved flammeretning
Flammeretning – definition, procesprincip, fordele og ulemper
I standarden DIN 8522 defineres flammeretning som følger: Ved flammeretning opvarmes emnet lokalt og hurtigt med acetylen og oxygen. Som følge af forhindret termisk udvidelse opstår der en blivende stukning i materialet. Under afkølingen genereres der kræfter i den stukkede zone, som medfører den ønskede formændring. Flammeretning indebærer således en formkorrektion – det vil sige udbedring af en deformation (krumning eller vindskævhed), der oftest er opstået i forbindelse med svejseprocessen. Hver enkelt retteproces er unik og forudsætter en omhyggelig fremgangsmåde samt dybdegående specialistviden og uddannelse.
Når en deformation skal korrigeres ved hjælp af flammeretning, skal det ske via en lokal varmetilførsel udført således, at både den maksimale ståltemperatur og afkølingsmetoden overvåges og kontrolleres nøje. For udførelsesklasserne EXC3 og EXC4 skal der udarbejdes en egnet, kvalificeret procedure i samråd med teknisk ekspertise.
Procesprincippet fastlægger følgende kriterier, som skal opfyldes ved flammeretning:
- Maksimalt tilladelig ståltemperatur og godkendt afkølingsmetode
- Metode til varmetilførsel samt valg af gasudstyr og trykregulatorer
- Anvendt metode til temperaturmåling
- Resultater fra mekanisk prøvning ved procedurekvalificering (procesgodkendelse via teknisk rådgivning)
- Udpegning af bemyndiget og kvalificeret personale til udførelse af processen
Fordele ved flammeretning:
- Grundmaterialet og materialeoverfladen påvirkes kun i ubetydeligt omfang
- Flammens størrelse og indstilling kan let tilpasses efter arbejdsemne og materialetype
- Flammeretning kan udføres helt uden ekstern mekanisk kraftpåvirkning
- Flammeretning er ofte den eneste mulighed for at »redde« en komponent eller reetablere de foreskrevne form- og placeringstolerancer
- Metoden er relativt omkostningseffektiv og økonomisk fordelagtig
Ulemper og risici ved flammeretning:
- Manglende kompetencer og erfaring hos operatøren
- Risiko for reduceret styrke (tab af bæreevne)
- Uønskede struktur- og faseomvandlinger i materialets mikrostruktur
- Risiko for opkulning eller utilsigtet overfladesmeltning
Hvilke gasser anvendes ved flammeretning?
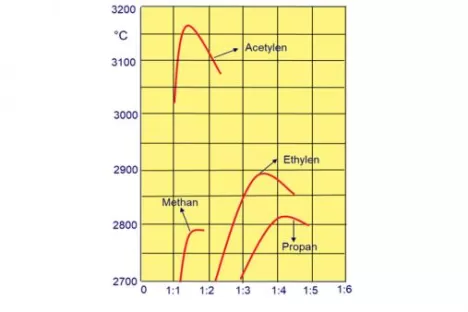
Kendetegnende for flammeretning er, at varmefigurerne skal påføres hurtigt. På denne måde overføres kræfterne fra den termiske udvidelse fra det kolde (faste) omgivende materiale tilbage til det opvarmede, blødgjorte retteområde, hvilket fører til, at materialet stukkes. Varmefigurens areal og dybde skal desuden tilpasses med stor præcision. Bedst egnede til dette er brændere, som drives med industriel acetylen og oxygen (ilt). I princippet kan andre brændgasser også anvendes, men anvendelsen bliver betydeligt mere kompliceret. Det skal tages i betragtning, at andre gasser giver en lavere varmeeffekt i primærflammen og en større sekundær varmeudbredelse.
Acetylen-oxygenflammen er ideel til flammeretning, da den som den eneste gasblanding kan tilpasses alle materialetyper gennem en distinkt og tydeligt synlig flammeindstilling med højpræcise trykregulatorer til svejsning og opvarmning.
Proceskorrekt og kontrolleret flammeretning kan kun udføres med acetylen og oxygen! Flammeretning med propan er ikke praktisk gennemførlig.
Gasforsyningen sikres som regel via enkelte gasflasker og flaskebatterier til værkstedsindustrien.
Brændgasser til flammeretning: volumenforhold brændgas / oxygen i m³.
Gasforsyningen sikres som regel via enkelte gasflasker eller flaskepakker.
Hvilke materialer egner sig til flammeretning?
Metalliske materialers egnethed til flammeretning bygger på en tilstrækkelig termisk udvidelse i kombination med gode plastiske formændringsegenskaber. Den termiske udvidelse, der kræves til processen, varierer ganske vist mellem forskellige metaller, men findes i tilstrækkeligt omfang hos de fleste konstruktionsmaterialer. Alle svejsbare materialer kan i princippet flammerettes uden problemer, under forudsætning af at materialets specifikke egenskaber tages i betragtning.
De vigtigste termiske egenskaber hos metaller er:
- Termisk længdeudvidelse (længdeudvidelseskoefficient)
- Varmeledningsevne
- Specifik varmekapacitet
Egnede materialegrupper:
- Konstruktionsstål, finkornsstål og termomekanisk valsede stål (TM-stål)
- Varmforzinket stål
- Højlegerede austenitiske stål
- Aluminium og aluminiumlegeringer
Krympningens omfang – og dermed den forventede rettevirkning – styres af materialets længdeudvidelseskoefficient. Materialer med høj udvidelseskoefficient udvider sig kraftigt. Når denne udvidelse forhindres af det omgivende kolde materiale, bliver stukningen tilsvarende stor. Ved flammeretning er den efterfølgende krympning derfor helt central.
Flammeretning af højstyrkekonstruktionsstål og finkornsstål
Finkornsstål egner sig godt til flammeretning uden opståen af uønskede strukturændringer, forudsat at specifikke procesegenskaber tages i betragtning. Flammeretning af disse materialer kræver materialespecifik uddannelse og kompetenceudvikling inden for gashåndtering.
Man inddeler hovedsageligt finkornsstål i tre kategorier:
- Normaliserede/normaliserende valsede finkornsstål: Flydespændingsinterval fra 255 til 500 N/mm²
- Sejhærdede finkornsstål: Mindste flydespænding fra 460 N/mm² (op til 1.100 N/mm²)
- Termomekanisk valsede stål: Flydespændingsinterval fra 355 til 690 N/mm²
Rettetemperaturen for disse stål skal ligge inden for intervallet ”brunrød til mørkerød” glød (ca. 600 til 700 °C). Afkølingen skal ske i stillestående luft. Ved flammeretning af højstyrkefinkornsstål skal relevante regelsæt og materialedatablade overholdes (såsom SEW-blade, VdTÜV-datablade eller tilsvarende EN-specifikationer).
Flammeretning af austenitiske rustfrie CrNi-stål
Ved flammeretning af austenitiske chrom-nikkel-stål påvirkes materialets grundlæggende mikrostruktur ikke – bortset fra overfladisk oxidation. Arbejdstemperaturen skal justeres til ”mørkerød” glød (~ 680 °C). Flammen skal indstilles med et let oxygenoverskud (oxiderende flamme) for helt at eliminere risikoen for opkulning. Takket være materialets lave varmeledningsevne og høje længdeudvidelse opnås lokal stukning hurtigt, hvilket giver en meget god rettevirkning. Hurtig afkøling med vand påvirker stålenes korrosions- og styrkeegenskaber positivt. Efter fuldført flammeretning skal oxidlaget på overfladen fjernes mekanisk eller ved bejdsning. Ved spørgsmål om materialefølsomhed og metallurgisk påvirkning anbefales konsultation med Air Liquides svejseeksperter og applikationsspecialister.
Hvad man bør være opmærksom på ved deformationer (formafvigelser) og svejsespændinger, afhænger direkte af forholdet mellem komponentens stivhed og materialets egenskaber:
Deformationer og indre reaktionsspændinger i komponenten kan påvirkes af mange faktorer:
| Deformationer / Formafvigelse (slåning) | Svejseinduceret egenspænding |
|
|
Deformationer bestemmes i hovedsagen af materialernes mekaniske og fysiske egenskaber.
- Høj elasticitetsmodul hos materialet giver høj modstand mod deformation (formafvigelse)
- Høj flydespænding i svejsezoneområdet hos materialet giver høje svejsespændinger; store egenspændinger i komponenten øger risikoen for spændingsrevner
Hvilke typer opvarmning findes der (f.eks. varmepunkt)? Hvilke glødefarver findes der? Hvilke muligheder for afkøling af materialerne findes der?
Opvarmningsformer
| Anvendelse | Symbol | Udførelse |
Varmelinje og varmepunktsserie | 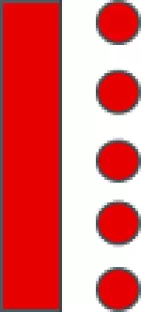
| Til udbedring af vinkelfejl og retning af enkeltsidede svejsninger. Den plastiske zone bør højst nå en tredjedel ind i godstykkelsen. Ved en varmepunktsserie bliver rettevirkningen lavere. |
| Varmekile | 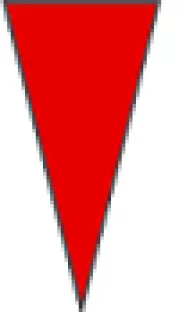
| Ved kraftig deformation, til retning af profiler og lameller. Varmekilen skal være lang og smal. Opvarm jævnt til rettetemperatur med udgangspunkt i kilespidsen. |
| Varmepunkt | 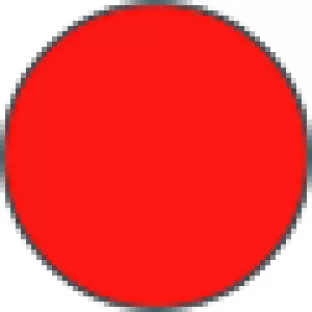
| Til retning af pladefelter, rør og aksler. Varmepunkter skal holdes så små som muligt. |
| Varmeoval | 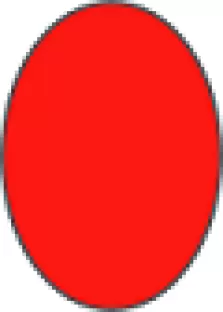
| Til at rette rør med rørstudser. Gennemvarm i længderetningen, med start midt på røret. |
Flammeretningstemperaturer og glødefarver
Opvarmningen til den nødvendige rettetemperatur skal ske hurtigt, så rettezonen kan stukkes mod de faste omgivelser. Korte opvarmningstider forhindrer ændringer af materialeegenskaberne. Flammeretningstemperaturens niveau er materialeafhængigt. Materialet skal opvarmes til det plastiske område, for stål altså over 550 °C.
Flammeretningstemperaturer | ||
Materiale | Materialebetegnelse | Rettetemperatur |
Almene konstruktionsstål | S235JR S355JO P265GH | 600 - 700 °C |
Højstyrkefinkornskonstruktionsstål | S460M | 550 - 700 °C. |
Austenitiske CrNi-stål | X2CrNi19-11 1.4306 X6CrNiTi18-10 | 650 - 800 °C |
Aluminium og aluminiumlegeringer | EN AW - 5083 EN AW - 5754 | 150 - 540 °C |
Glødefarver | |
Bestemmelse af glødefarve |
|
Identificeringen af glødefarverne er afhængig af flere faktorer. |
|
Oversigt over glødefarver ved flammeretning | 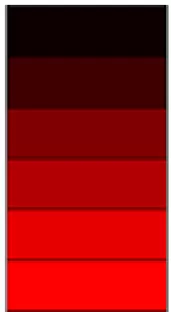
|
Varmeudvidelse og rettevirkning
| Gruppe | Materiale | Udvidelseskoefficient (mm/m) | Krympemålsforhold |
| I | Ulegerede og lavlegerede stål samt stålstøbegods, nikkel | 0.011 - 0.014 | 1 |
| II | Austenitiske stål | 0.016 - 0.019 | -1.5 |
| III | Kobber og kobberlegeringer | 0.018 - 0.019 | -1.8 |
| IV | Aluminium og aluminiumlegeringer | 0.024 - 0.027 | -2 |
Afkøling
Efter opvarmningen sker den kontrollerede afkøling. Dette sker med udgangspunkt fra kanten af opvarmningsområdet ind mod varmecentrum for på denne måde at initiere krympningen. Man skal sikre, at varmekiler ikke afkøles fra kilespidsen – dette kan forhindre krympningen ved flangeoverfladen. Krympeprocessen er virksom, indtil emnet er håndvarmt. Så længe skal hindringen mod varmeudvidelsen også bibeholdes. Accelereret afkøling kan ske ved hjælp af trykluft (vand- og oliefri) eller med vand. Forårsager vandet korrosion i samlinger og/eller spalter, skal trykluft anvendes. CrNi-stål skal af metallurgiske årsager afkøles hurtigt. Dette kan også ske ved hjælp af tøris (kulsyreis).
Obs: Det er vigtigt, at de materialespecifikke forudsætninger for de forskellige materialer og deres indvirkning på afkølingsprocessen, samt den tilsvarende korrekte håndtering, er kendt.
Arbejdsmiljø- og sikkerhedsregler ved flammeretning
Trin | Arbejdsinstruktion: Flammeretning |
Opmåling af komponenten | For at kortlægge, hvor deformationen er opstået. Identificér, hvor den »lange side« befinder sig, da det er netop dette parti, der skal forkortes gennem krympning. |
Rengøring af overfladen | Overfladen skal være fri for olie og fedt. Afmærkninger udført med svovlholdige produkter skal fjernes. Overfladen skal være fuldstændig tør. |
Begrænsning af den termiske udvidelse | At forhindre den termiske udvidelse via egnede ekspansionsbegrænsende foranstaltninger kan forstærke rettevirkningen betydeligt. |
Fastlæggelse af korrekt brænderstørrelse | For at opnå en hurtig og skarpt afgrænset lokal opvarmning skal der anvendes højtydende varmeindsatser, hvor dysestørrelsen tilpasses efter godstykkelse og materialetype. |
Tilpasning af flammeindstillingen efter materiale og komponentgeometri | En acetylen-oxygenflamme med op til 50 % oxygenoverskud giver den højeste varmeoverførsel og er dermed mest effektiv. |
Nøje overholdelse af rettetemperaturen | Rettetemperaturområdet skal ligge mellem 600 og 720 °C. Temperaturen skal kontrolleres og overholdes nøje under hele rettearbejdet. Fagpersonalet opvarmer materialet til en mørkerød glødefarve, som oftest vurderet visuelt. |
Hurtig opvarmning | Kort opvarmningstid med kort opholdstid for flammen på materialeoverfladen, efterfulgt af efterfølgende afkøling – ved behov med trykluft – accelererer retteprocessen. |
Korrekt valg og påføring af varmefigurer | Flere mindre varmefigurer foretrækkes frem for store, eksempelvis flere varmepunkter i stedet for et bredt varmespor. Varmefigurerne må udelukkende påføres der, hvor konstruktionen har frihed og mulighed for at deformere sig. |
Overvågning og styring af flammeretningsarbejdet | Flammeretning må udelukkende udføres af uddannet og fagkyndigt personale. |